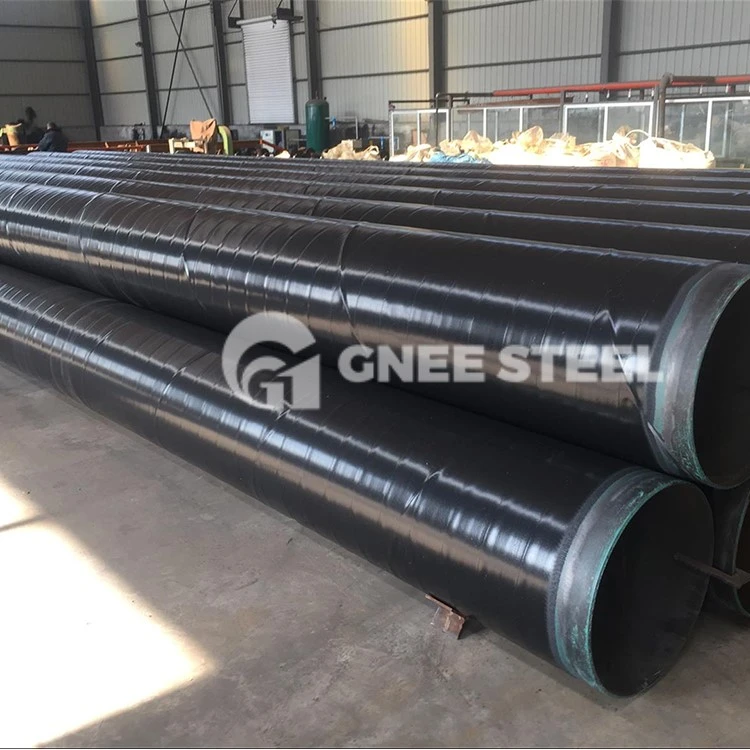
Korróziógátló acélcső szállító-GNEE
1. A csővezetékek korrózióvédelmének műszaki követelményei és vizsgálata. A követelményeknek megfelelően az összes acélcső és acéltartozék korróziógátló bevonata ebben a projektben nem mérgező epoxi cinkben gazdag festék és epoxi szénszurok.
(1) A belső korróziógátló nem mérgező epoxi cinkben gazdag festék. Megjegyzések: Az alapozó felhordásakor egyenletesen, szivárgás nélkül kell felhordani; a fedőlakkot az alapozó száradása után lehet felvinni. Festett csövek vagy acél A festett részeken lévő hiányosságokat, üregeket, ráncokat és karcolásokat javítani kell. Ügyeljen arra, hogy ne sértse meg a korróziógátló réteget a szállítás és az emelés során. Sérülés esetén időben újra kell festeni, ellenkező esetben a beépítés nem engedélyezett. Ha a csőárokban a csőkötések korróziógátló festését végzik, a talaj- és víznyomokat a korróziógátló részeken el kell távolítani; a talaj visszatöltésénél ügyelni kell arra, hogy a külső korróziógátló réteg ne sérüljön meg. Rossz szellőzési feltételek mellett történő építkezéskor mesterséges szellőztető berendezést kell használni. Esőben, hóban vagy ködös időben a szabadtéri építkezés nem megengedett.

(2) Építési minőségi és ellenőrzési szabványok: Megjelenési ellenőrzés: A korróziógátló csöveket egyenként kell ellenőrizni. A felület legyen sima, fényes festékréteget mutasson, a bevonat legyen egyenletes, ráncok, üregek és rögök nélkül. A korróziógátló réteg üvegszálas szövethálóját fel kell tölteni vízzel. Teljes arcfestés. Vastagságellenőrzés: Véletlenszerűen ellenőrizzen 1 csövet minden 20 csőből, és használjon számítógépes filmvastagság-mérőt (MCH-2004J) a teszteléshez. Mérjen meg összesen 3 szakaszt minden cső mindkét végén és közepén, 4-et mindegyik csövek felső, alsó, bal és jobb oldalán. A vékony és vékony foltok vastagságának meg kell felelnie a korróziógátló minőség követelményeinek. A festékfilm letörési szilárdságának ellenőrzése: Használjon JG-3 típusú egyenáramú elektromos szikraérzékelőt az egyes gyökerek ellenőrzéséhez. Nincs szikra. A felvitt száraz festékréteg 450 μm, a feszültségteszt pedig 2500-2800V.

(3) Csővezetékek korrózió elleni építési technológiája Csővezeték-előkezelés: kézi és elektromos szerszámok segítségével távolítsa el a rozsdát. Tisztítsa meg az olajat, port, hegesztési salakot, oxidréteget és laza rozsdát a korróziógátló alkatrészek felületéről. A felületet szárazon, víznyomoktól mentesen kell tartani, és fémes fényűnek kell lennie. Kézi rozsdaeltávolítás az Sa2.5 szintű követelmények teljesítéséhez:
① Belső korrózióvédelem: Használjon nem mérgező epoxi cinkben gazdag festéket a két alapon és a két oldalon. A konkrét építési lépések a következők: először vigyen fel két réteg alapozót, majd vigyen fel két réteg festéket. Miután minden réteg megszáradt, vigye fel a következő réteget. Vastagság Legalább 2,5 μm.
②Külső korróziógátló: Az epoxiszénszurok négy olajat és három kendőt használ. Konkrét építési lépések: először vigyen fel egy alapozót (színtelen), várja meg, amíg megszárad, majd vigyen fel egy alapozót, tekerjen be három réteg üvegszövetet, és vigyen fel két felületi réteget Festék. A festék teljes vastagsága nem kevesebb, mint 200 μm.
③ Korróziógátló bevonatok csomagolása és javítása. Az alkatrészek javításához és javításához használt bevonat szerkezetének és anyagoknak meg kell egyeznie a csőtest bevonatával. A javítási munkákat tompahegesztés után kell elvégezni, és a csőfelület hőmérsékletét 50 fok alá kell hűteni.