


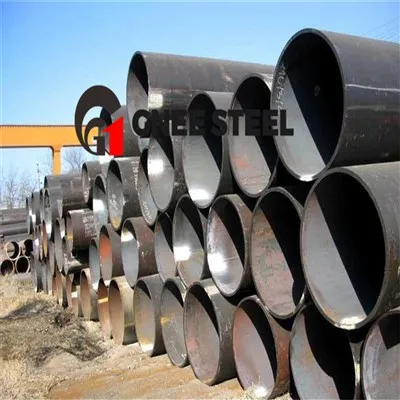
HFI cső
A nagyfrekvenciás áramú bőrhatás segítségével nagyfrekvenciás elektromos energia koncentrálódik a hegesztés felületi rétegében, és a szomszédsági hatást is felhasználhatja, és szabályozhatja a nagyfrekvenciás áram áramlási útvonalának helyét és terjedelmét. Ha a nagyfrekvenciás áram követelményei a varrat egy részében összpontosulnak, amíg a vezető és a varrat egy áramhurkot képez, és a vezetőt ezen a részen a hegesztési varrathoz közel helyezi el úgy, hogy szomszédos vezetőt képeznek egymás között. , teljesítheti ezt a követelményt. A nagyfrekvenciás hegesztés a hegesztési varrat szerkezetének sajátos formáján és a speciális követelményeken, a bőrhatás fő felhasználásán és a szomszédos hatáson alapul, így a hegesztendő varrat a fém felületén gyorsan felmelegszik. hegesztést elérni.
| Műszaki adatok | Hatótávolság |
| Kimeneti átmérő | 2-20 hüvelyk |
| Falvastagság | 1/8-5/8 hüvelyk |
| Hossz | 3.0m-18m |
| Alapértelmezett: | |
| Ház és csövek | API SPEC 5CT |
| Vonalcső | API SPEC 5L/ DNV-OS-F101 |
| Szerkezeti | EN10219/ ASTM A53 |
Tippek a hibák megelőzésére
A tényleges gyártás során a hibákat gyakran több tényező együttes hatása okozza. Egy keskeny V-alakú nyílás nem feltétlenül termel égetett oxidot, hacsak az extrudálás mennyisége nem kisebb, mint a normál szükséglet. A kismértékű extrudálást az acélszalag enyhén szűk vágási szélessége, a szerszámok kopása vagy a berendezés helytelen felszerelése okozhatja.
A hegesztési hibákat a hegesztési területtől eltérő okok is okozhatják. Például a hideghegesztés kavitációt (ürítést) okozhat a hűtőszivattyúban, ami nem tudja teljesen lehűteni a mágnesrudat. A mágnesrúd azonnal felmelegszik, így az áram a V alakú portra koncentrálódik. Gyengülve az áramot az acélcső hátoldalán vezetik, a V alakú szájnál csökken a hő, és hideghegesztés következik be. Mielőtt a hűtőszivattyú nem működik megfelelően, és a mágnesrúd teljesen meghibásodik, a hegesztési bemenő hő növelése megakadályozhatja a hideghegesztési hibák előfordulását.
A hibák megelőzésének legjobb módja, ha azonosítjuk a hibák kiváltó okát, és megpróbáljuk összegyűjteni a különféle működési paramétereket, amelyek hibákat okozhatnak. Nagyon előnyös a releváns paraméterek meghatározása, mint például: munkaszélesség, hegesztési sebesség, szitaáram, szitanyomás, rács áramlása, extrudálási mennyiség stb. A tényleges üzemi feljegyzések megfigyelése rendellenes ingadozásokat tárhat fel, és nagyon hasznos a hibák okainak elemzésében is. . A gyártás során a beállított érték kismértékben meghaladhatja a normál értéket, de több kapcsolódó változó egyidejűleg kismértékben haladja meg az előírt értéket, és az összesített eredmény elegendő a hibák kialakulásához.
HFI hegesztett cső


Népszerű tags: hfi cső, kínai hfi cső gyártók, beszállítók, ellenállás hegesztett cső szakítószilárdság, Ellenállás hegesztett cső videó marketing, ERW cső idézet, ellenállás hegesztett csőbányászati használat, ellenállás hegesztett csőellenőrzés, hegesztett cső energiahatékonyság
Egy pár
API 5L PLS 2 HFW acélcsőKövetkező
ASTM A500 csőAkár ez is tetszhet




A szálláslekérdezés elküldése