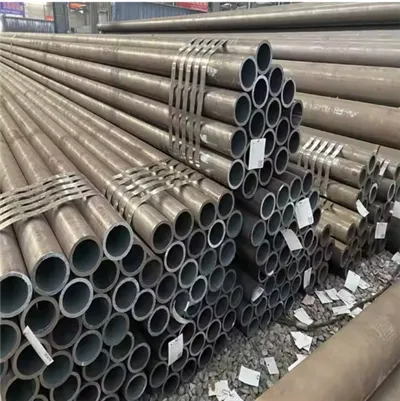
Szia! Az X60 spirális acélcső szállítója vagyok. Ma végigvezetem Önt ennek a fantasztikus pipa formázási módszerének.
Először is értsük meg, mi az az X60 spirális acélcső. Ez egy nagy szilárdságú cső, amelyet széles körben használnak különböző iparágakban, például az olaj- és gázszállításban, az építőiparban és az infrastrukturális projektekben. Az "X60" a 60 000 font/négyzethüvelyk (psi) minimális folyáshatárára utal, ami elég szívóssá és megbízhatóvá teszi.
Nyersanyag kiválasztása
A formázási folyamat az alapanyagok gondos kiválasztásával kezdődik. Általában kiváló minőségű acéltekercseket használunk. Ezek a tekercsek olyan acélból készülnek, amelynek kémiai összetétele és mechanikai tulajdonságai megfelelnek az X60 minőség követelményeinek. Az acélnak jó hegeszthetőségűnek, szívósnak és korrózióállónak kell lennie. Például megfelelő mennyiségű szenet, mangánt, szilíciumot és egyéb ötvözőelemeket kell tartalmaznia. A széntartalmat általában viszonylag alacsony szinten tartják a jó hegeszthetőség biztosítása érdekében, míg a mangán segít az acél szilárdságának és szívósságának javításában.
Letekercselés és szintezés
Ha megvan a megfelelő acéltekercs, a következő lépés az, hogy letekerjük őket. Erre a célra speciális letekercselő gépeket használnak. Ezek a gépek fokozatosan letekerik az acéltekercset, és ahogy az acélszalag kijön, szintezési folyamaton megy keresztül. A szintezés kulcsfontosságú, mert biztosítja, hogy az acélszalag lapos legyen, és ne legyen hajlítás vagy csavarodás. Ha a szalag nincs megfelelően kiegyenlítve, az problémákat okozhat a későbbi alakítási és hegesztési folyamatok során. Kiegyenlítő görgőket használunk, amelyek különböző irányokból nyomást gyakorolnak a szalagra, hogy az minél laposabb legyen.
Élmarás
A szintezés után az acélszalag széleit le kell marni. Ennek célja egy sima és tiszta él létrehozása, ami elengedhetetlen a jó hegesztéshez. Az élmarási eljárás eltávolítja a lerakódást, a rozsdát és a szabálytalanságokat a szalag szélein. Éles vágószerszámmal rendelkező marógépeket használunk. Ezek az eszközök meghatározott szögre és szélességre vágják és formálják a szalag széleit. A megfelelő él-előkészítés biztosítja, hogy a hegesztés erős és hibamentes legyen.
A cső kialakítása
Most jön a fő rész - a cső kialakítása. Speciális formázógépet használunk, az úgynevezett spirálcsőformázó gépet. Ez a gép spirál alakúra hajlítja az acélszalagot. Ahogy a szalag áthalad a gépen, fokozatosan egy tüske vagy egy formázószerszám köré görbül. A spirál emelkedése gondosan ellenőrzött, hogy a cső megfelelő átmérőjű és falvastagságú legyen. Az alakítási folyamat folyamatos, ami azt jelenti, hogy a cső kialakítása történik, miközben az acélszalag folyamatosan betáplál a gépbe. Ez eltér néhány más csőgyártási eljárástól, ahol a csövet különálló szakaszokban alakítják ki.
Hegesztés
Miután a csövet spirál alakúra formálták, hegeszteni kell. Az X60 spirális acélcsőhöz különböző hegesztési módszerek használhatók, de a leggyakoribb a merülőíves hegesztés (SAW). A SAW-ban elektromos ív jön létre a fogyóelektróda és az acélcső között. Az ív egy szemcsés fluxusréteg alá merül, amely megvédi a hegesztést az oxidációtól és a szennyeződéstől. A fluxus segít az ív stabilizálásában és sima hegesztési gyöngy létrehozásában is. A hegesztési folyamatot gondosan figyelemmel kísérik, hogy biztosítsák a varrat megfelelő áthatolását, szélességét és szilárdságát. Korszerű hegesztőberendezésekkel és képzett hegesztőkkel biztosítjuk, hogy a varratok megfeleljenek az X60-as csövekre vonatkozó magas minőségi előírásoknak.
Roncsolásmentes tesztelés
A hegesztés után a cső roncsolásmentes vizsgálaton (NDT) esik. Ennek célja a cső esetleges belső vagy külső hibáinak ellenőrzése anélkül, hogy megsérülne. Számos NDT módszert használunk, például ultrahangos vizsgálatot (UT), radiográfiás vizsgálatot (RT) és mágneses részecsketesztet (MT). Az ultrahangos tesztelés magas frekvenciájú hanghullámokat használ a belső hibák, például repedések vagy üregek észlelésére a csőben. A radiográfiás vizsgálat röntgen- vagy gamma-sugárzást használ, hogy képet készítsen a cső belső szerkezetéről. A mágneses részecsketesztet a ferromágneses anyagok, például az acél felületi és felületközeli hibáinak kimutatására használják. E tesztek elvégzésével biztosíthatjuk, hogy a cső kiváló minőségű és biztonságos legyen a különböző alkalmazásokban.
Méretezés és egyengetés
Miután a cső áthaladt az NDT-n, átmegy egy méretezési és egyengetési folyamaton. A méretezési eljárást annak biztosítására használják, hogy a cső átmérője és falvastagsága megfelelő legyen. Méretező görgőket használunk, amelyek nyomást gyakorolnak a csőre a méretek beállításához. A kiegyenesítés azért is fontos, mert ez biztosítja, hogy a cső egyenes legyen, és ne legyen hajlítása vagy megtörése. Erre a célra speciális egyengetőgépeket használnak. Ezek a gépek több görgővel nyomást gyakorolnak a csőre különböző irányokból, és fokozatosan kiegyenesítik azt.
Végső ellenőrzés és bevonat
Méretezés és egyengetés után a cső végső ellenőrzésen esik át. Ezzel megbizonyosodhatunk arról, hogy a cső megfelel az összes előírt specifikációnak és szabványnak. Ellenőrizzük a cső méreteit, felületi minőségét és mechanikai tulajdonságait. Miután a cső átment a végső ellenőrzésen, bevonható. A bevonat azért fontos, mert megvédi a csövet a korróziótól. Különféle típusú bevonatok használhatók, például epoxi bevonatok, polietilén bevonatok vagy fúziós kötésű epoxi (FBE) bevonatok. A bevonatolási eljárást gondosan végezzük, hogy a bevonat jól tapadjon a cső felületéhez, és hosszú távú védelmet nyújtson.


Kapcsolódó termékek
Ha más típusú spirálhegesztett csövek iránt is érdeklődik, van néhány nagyszerű lehetőségünk. Nálunk például aQ235B szénacél cső spirálisan hegesztett cső, amely népszerű választás az általános építőiparban és az alacsony nyomású alkalmazásokban. Egy másik lehetőség aGyári ellátás Q345 spirálhegesztett cső, amely nagyobb szilárdságú a Q235B-hez képest, és alkalmas nagyobb igényű projektekhez. És ha nagy átmérőjű csőre van szüksége, akkor a miénkX52 nagy átmérőjű spirál acélcsőlehet, hogy pont az, amit keres.
Beszerzésért forduljon hozzánk
Ha az X60 spirális acélcsövet vagy bármely más termékünket keresi, ne habozzon felvenni velünk a kapcsolatot. Azért vagyunk itt, hogy kiváló minőségű termékeket és kiváló szolgáltatást kínáljunk Önnek. Legyen szó kis léptékű projektről vagy nagyszabású ipari alkalmazásról, mi kielégítjük igényeit. Tehát bátran forduljon hozzánk, és kezdjen velünk egy beszerzési megbeszélést.
Hivatkozások
- ASME kazán és nyomástartó edény kódja
- API specifikáció 5L a Line Pipe számára