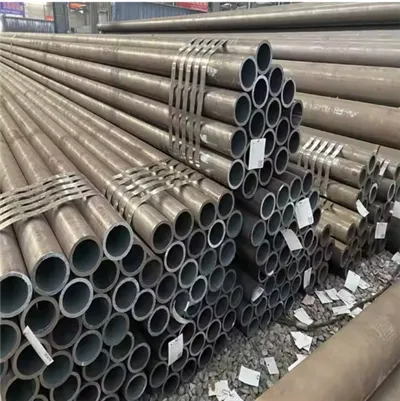
Szia! Az ellenállási hegesztési csövek beszállítója vagyok, és ma e csövek egyik legfontosabb aspektusáról szeretnék beszélni – a hajlítási képességeikről. A Resistance Welded Pipe, más néven ERW cső, rendkívül népszerű számos iparágban, mert költséghatékony és jó mechanikai tulajdonságokkal rendelkezik. De mennyire tud hajlítani? Vágjunk bele.
Először is, mi is pontosan az ellenállás-hegesztett cső? Nos, ez úgy készül, hogy egy lapos acélszalagot cső alakúra hengerelnek, majd elektromos ellenállás segítségével összehegesztik a széleket. Ez a folyamat erős, folyamatos hegesztést hoz létre, amely megadja a cső szerkezeti integritását.
Most, amikor az ellenállási hegesztett cső hajlításáról van szó, néhány kulcsfontosságú tényező játszik szerepet. Az első a cső anyaga. A különböző típusú acéloknak más-más a hajlékonysága, ami alapvetően azt jelenti, hogy egy anyag milyen könnyen hajlítható törés nélkül. Például az alacsony széntartalmú acélok általában képlékenyebbek, mint a nagy széntartalmú acélok. Tehát, ha olyan csövet keres, amely könnyen hajlítható, érdemes egy alacsony szén-dioxid-kibocsátású opciót választania.
Egy másik fontos tényező a cső falvastagsága. A vastagabb falú csövek általában merevebbek és nehezebben hajlíthatók, mint a vékonyabb falúak. Ha vastag falú csövet próbál meghajlítani, nagyobb erőt kell kifejtenie, és nagyobb a kockázata annak, hogy a cső nem kívánt módon megreped vagy deformálódik. Másrészt a vékonyabb falú csövek könnyebben hajlíthatók, de más alkalmazásokban nem biztos, hogy olyan erősek.
A cső átmérője is számít. A nagyobb átmérőjű csöveket nehezebb hajlítani, mint a kisebb átmérőjű csöveket. A nagy átmérőjű cső külső felületének ugyanis jobban meg kell nyúlnia a hajlítási folyamat során, ami nagyobb igénybevételt jelenthet az anyagra.
Beszéljünk néhány közös szabványról az ellenálláshegesztett csőre vonatkozóan. Lehet, hogy érdekelAPI 5L L390 Line Pipe olajhoz. Az ilyen típusú csöveket gyakran használják az olaj- és gáziparban. Különleges követelményeket támaszt a mechanikai tulajdonságaira vonatkozóan, beleértve a hajlításnak való ellenálló képességét. Az API 5L szabvány biztosítja, hogy a cső képes kezelni azokat a feszültségeket, amelyekkel a telepítés és az üzemeltetés során szembesül, ami gyakran bizonyos fokú hajlítást is magában foglal.
ASTM A671 ERW acélcsövekegy másik népszerű lehetőség. Ezeket a csöveket különféle alkalmazásokban használják, az épületszerkezetektől az ipari csőrendszerekig. Az ASTM A671 szabvány kritériumokat határoz meg a csövek kémiai összetételére, mechanikai tulajdonságaira és hegesztési minőségére vonatkozóan. Ha hajlításról van szó, ezeket a csöveket úgy tervezték, hogy jó egyensúlyt biztosítsanak a szilárdság és a hajlékonyság között.


Aztán ott vanASTM A500 szénacél szerkezeti cső. Az ilyen típusú csöveket általában építési projektekben használják, mint például az épületvázak és a hidak. Az ASTM A500 szabvány meghatározza a csövek alakjára, méreteire és mechanikai tulajdonságaira vonatkozó követelményeket. A hajlítás fontos szempont ezekben az alkalmazásokban, mivel a csöveket gyakran úgy kell alakítani, hogy illeszkedjenek a szerkezet kialakításához.
Különféle módszerek léteznek az ellenállási hegesztett cső hajlítására. Az egyik leggyakoribb módszer a hideghajlítás. Hideg hajlításnál a csövet szobahőmérsékleten hajlítják, melegítés nélkül. Ez a módszer viszonylag egyszerű és költséghatékony, de a cső anyagtulajdonságai korlátozzák. Ha a cső túl kemény vagy törékeny, a hideg hajlítás repedést vagy egyéb hibákat okozhat.
A forró hajlítás viszont azt jelenti, hogy a csövet magas hőmérsékletre melegítik, mielőtt meghajlítanák. A cső felmelegítése hajlékonyabbá teszi, ami azt jelenti, hogy repedés nélkül könnyebben hajlítható. A meleghajlítás azonban bonyolultabb és drágább, mint a hideghajlítás. Speciális berendezésekre és képzett kezelőkre van szükség ahhoz, hogy biztosítsák a cső megfelelő felmelegítését és hajlítását.
A Resistance Welded Pipe hajlításánál fontos figyelembe venni a hajlítási sugarat is. A hajlítási sugár a kanyar középpontja és a cső közepe közötti távolság. A kisebb hajlítási sugár élesebb hajlítást jelent, ami nagyobb terhelést jelent a csövön. Általában ajánlott nagyobb hajlítási sugarat használni, amikor csak lehetséges, hogy csökkentse a cső sérülésének kockázatát.
Egyes esetekben szükség lehet a csövön hajlítás utáni kezelésekre. Például, ha a csövet hidegen meghajlították, maradó feszültségek keletkezhetnek benne. Ezek a feszültségek befolyásolhatják a cső hosszú távú teljesítményét, és idővel akár repedésekhez is vezethetnek. Ezen feszültségek enyhítésére hőkezelést, például izzítást végezhet. Az izzítás során a csövet meghatározott hőmérsékletre melegítik, majd lassan lehűtik. Ez a folyamat segít enyhíteni a cső belső feszültségeit, és javítja annak általános mechanikai tulajdonságait.
Tehát miért olyan fontos az ellenállási hegesztési cső hajlítási képességeinek megértése? Nos, sok iparágban a csöveket meg kell hajlítani, hogy illeszkedjenek egy rendszer vagy szerkezet elrendezéséhez. Például egy vízvezeték-rendszerben előfordulhat, hogy a csöveket sarkok vagy akadályok körül meg kell hajlítani. Egy építési projektben előfordulhat, hogy a szerkezeti csöveket hajlítani kell az ívelt vagy szögletes elemek létrehozásához. Ha nem a megfelelő csőtípust választja, vagy nem a megfelelő hajlítási módszert alkalmazza, akkor előfordulhat, hogy egy olyan csőhöz juthat, amely nem felel meg az alkalmazás követelményeinek, ami költséges javításokhoz, vagy akár biztonsági kockázatokhoz vezethet.
A Resistance Welded Pipe szállítójaként a saját bőrömön láttam a megfelelő hajlítás fontosságát. Éppen ezért szorosan együttműködöm ügyfeleimmel, hogy megértsem egyedi igényeiket, és a legjobb csőtípust és hajlítási módszert ajánlom projektjeikhez. Legyen szó kis vízvezeték-szerelési munkáról vagy nagyszabású ipari projektről, kiváló minőségű, hajlításra alkalmas csöveket tudok biztosítani.
Ha a Resistance Welded Pipe piacán dolgozik, és többet szeretne megtudni annak hajlítási képességeiről, vagy ha konkrét projektje van a fejében, ne habozzon kapcsolatba lépni. Azért vagyok itt, hogy segítsek a helyes választásban, és biztosítsam, hogy projektje sikeres legyen. Lépjen kapcsolatba velem, hogy elkezdhessünk egy beszélgetést beszerzési igényeiről, és dolgozzunk együtt, hogy megtaláljuk az Ön számára tökéletes megoldást.
Hivatkozások
- API 5L specifikáció a vonalcsőhöz
- ASTM A671 szabványos specifikáció elektromos - fúziós - hegesztett acélcsőhöz (NPS 1/2-24) légköri és alacsonyabb hőmérsékletekhez
- ASTM A500 szabványos specifikáció hidegen alakított hegesztett és varrat nélküli szénacél szerkezeti csövekhez körben és formában